-

+86-13404286222
-


Pergunte agora
+86-13404286222
Pergunte agora
Um cilindro de compressor de 4 toneladas com tolerância de diâmetro de 0,04 mm e uma janela de instalação de 11 semanas expõe uma cadeia de fornecimento fraca em cerca de dez minutos. Peças grandes raramente falham na fase de desenho. Eles falham na terceira refixação, quando o dado mudou e nenhum documento comprova onde o erro entrou no processo.
Este guia é um método de trabalho do comprador para a contratação de serviços de usinagem de grandes componentes para equipamentos industriais: o que o escopo realmente cobre, como ler o envelope de uma máquina, o que um sistema de qualidade deve provar no papel e onde realmente vão as semanas entre a liberação do desenho e o envio.
Os serviços de usinagem de grandes componentes abrangem a usinagem de acabamento e a certificação dimensional de peças fundidas, forjadas ou soldadas pesando aproximadamente 500 kg a 20 toneladas que não cabem ou não mantêm tolerância em centros de usinagem verticais padrão.
O peso decide qual guindaste reservar. A característica usinada decide qual fornecedor pode cotar, porque o arredondamento do furo, o paralelismo do flange e o perfil do dente exigem uma máquina-ferramenta diferente e um método de inspeção diferente.
| Grupo de componentes | Peso de trabalho | Recursos usinados críticos | Foco de inspeção |
| Cilindros do compressor e corpos de cilindro | 1 a 5 toneladas | Redondeza do furo, concentricidade, faces de vedação | Medição de furo, CMM, teste de penetrante |
| Corpos preventivos de explosão | 2 a 8 toneladas | Planicidade da cavidade do aríete, furos de vedação | Teste ultrassônico, teste de pressão |
| Flanges do eixo principal de energia eólica | 3 a 12 toneladas | Passo do círculo do parafuso, paralelismo do flange | Teste ultrassônico, rastreamento a laser |
| Acessórios para turbinas a vapor | 1 a 6 toneladas | Diâmetros do munhão, perfis de ranhura da lâmina | Testes de partículas magnéticas, verificações de circularidade |
| Rolos e assentos de rolamentos universais | 0,5 a 8 toneladas | Cilindricidade do diâmetro externo, ajustes do rolamento | Medição de dureza e rugosidade |
| Cremalheiras e engrenagens de transmissão | 0,3 a 3 toneladas | Perfil do dente, passo cumulativo | Medição de engrenagens, teste de partículas magnéticas |
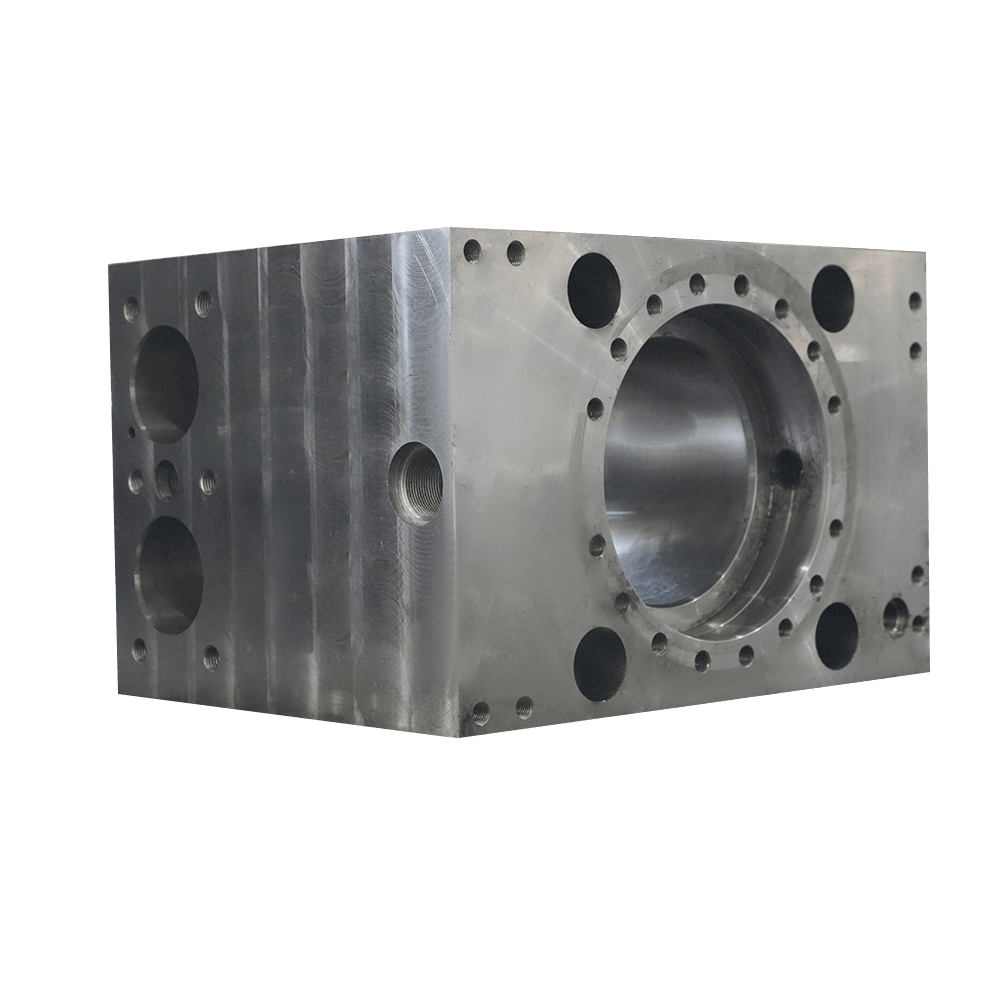
Um grande cilindro do compressor mostra por que a sequência é importante. A peça fundida esfria de forma desigual, então uma oficina competente faz o furo bruto, deixa as tensões assentarem e depois termina o furo em uma máquina que preserva o mesmo dado por toda parte.
 Fundição de fabricantes de carcaças de compressores Grandes compressores geralmente adotam projetos estruturais para serviços pesados, que podem suportar cargas de alta intensidade e, portanto, possuem fortes capacidades de operação contínua. Anúncio... Ver Produto →
Se um fornecedor não consegue descrever essa sequência de acabamento na primeira conversa técnica, ele está citando uma peça que não havia usinado antes, independentemente das afirmações do catálogo.
O envelope da máquina desqualifica mais fornecedores do que o preço. Uma mandriladora de curso longo, uma mesa dimensionada para o peso da peça e um guindaste que pode girar a peça são o bilhete de entrada, não o diferencial.
Uma oficina competente opera uma combinação de equipamentos em vez de uma máquina heróica: centros de usinagem horizontais, centros de usinagem de pórtico, mandriladoras CNC, tornos verticais CNC de alta velocidade e centros de torneamento-fresamento verticais. Cada tipo possui uma família diferente de recursos e sua sobreposição é o que mantém um trabalho fora do caminho crítico.
Essas cinco respostas separam as oficinas que possuem tolerância para peças de várias toneladas das oficinas que possuem apenas uma máquina grande. Um fornecedor que cita 8 micrômetros de precisão da máquina deve ser capaz de explicar como esse número sobrevive a três operações na mesma peça.
A qualidade do material pode adicionar ou remover duas semanas de tempo de máquina, porque as ligas resistentes ao calor cortam a uma fração das velocidades do aço carbono e endurecem no momento em que a taxa de avanço hesita.
| Materiais | Velocidade de corte vs. aço 1045 | Principal risco de usinagem | Uso típico |
| Aço carbono e ferro dúctil | 100 por cento | Conversa em seções finas | Corpos de cilindros, carcaças de compressores |
| Duplex inox 2205 | 40 a 50 por cento | Endurecimento por trabalho com baixo avanço | Flanges, mangas, eixos |
| Inconel 718 (UNS N07718/2.4668) | 20 a 30 por cento | Desgaste rápido do entalhe nas ferramentas | Forjados, buchas, mangas de alta temperatura |
| Haynes 188 (UNS R30188/GH5188) | 15 a 25 por cento | Liga abrasiva de cobalto, baixa quebra de cavacos | Folhas, tiras e hastes para serviços em altas temperaturas |
Esses multiplicadores são números de planejamento, e não afirmações de marketing. Uma loja que cota o Inconel 718 em velocidades de corte de aço carbono nunca o usinou ou pretende perder dinheiro com o pedido.
Classes especiais também exigem uma cadeia de fornecimento por trás da máquina. Peças forjadas e usinadas em Inconel 718, Haynes 188 e duplex 2205 comportam-se de maneira diferente na vanguarda, e um fornecedor deve ser capaz de mostrar dados de corte e referências de trabalhos anteriores para cada classe, em vez de tratá-los como uma categoria.
 Fabricantes de processamento de peças fundidas de forjamento Forjamento e fundição são métodos importantes de processamento de metal na indústria e têm aplicações amplas. Eles têm diferenças significativas em termos de ... Ver Produto →
Peça o plano de inspeção e teste antes de perguntar o preço. O ITP é o único documento que atribui responsabilidade para cada dimensão, e um fornecedor que não consegue emitir um em um dia também não o emitirá sob pressão de cronograma.
Um sistema viável para peças grandes inclui testes de partículas magnéticas e ultrassônicos, testes de dureza, medição de rugosidade superficial e micrômetros e calibradores calibrados mantidos em um cronograma de calibração documentado. Inspetores treinados em tempo integral são mais importantes do que a lista de instrumentos, porque as peças de várias toneladas são verificadas em etapas e não apenas no final.
Os projetos de referência encurtam a avaliação. Fornecedores que entregam para fabricantes de equipamentos estabelecidos, como DANIELI, KOBELCO, ANDRITZ e ROSS, já passaram por auditorias que a maioria dos compradores não consegue reproduzir em uma única visita. A disciplina de processo por trás usinagem de alta precisão de peças grandes também é uma lista de verificação justa para comparação com o procedimento escrito do próprio fornecedor.
As peças críticas para a segurança elevam a fasquia novamente. Um corpo de prevenção de explosão é inspecionado com testes ultrassônicos e testados quanto à pressão antes do envio, e a documentação acompanha a peça.
 Fabricantes de preventores de explosão para poços de petróleo Preventor de explosão de poço de petróleo Ver mais Ver Produto →
Um componente usinado de 3 a 5 toneladas normalmente precisa de 14 a 18 semanas desde a liberação do desenho até o embarque, e a fundição ou forjamento consome a maior parte desse tempo.
Perseguir a oficina raramente salva um cronograma, porque a usinagem de desbaste espera pelo alívio da tensão e o acabamento espera pelo corte bruto para liberar a distorção restante. A documentação, o END e a embalagem podem ser executados em paralelo com a passagem final, e é nessa sobreposição que uma ou duas semanas são realisticamente recuperáveis.
A questão decisiva não é quem consegue encontrar uma máquina, mas quem assina o relatório dimensional quando um furo ultrapassa a tolerância.
A responsabilização de fonte única é o argumento prático. Quando a peça bruta e a peça acabada vêm da mesma organização, uma não conformidade tem um proprietário em vez de três, e a ação corretiva recai sobre o processo e não sobre o contrato. Os intermediários ainda funcionam bem para peças padrão com especificações fechadas e tolerâncias generosas.
Planeje 14 a 18 semanas a partir da liberação do desenho para um componente de 3 a 5 toneladas. A fundição ou forjamento leva cerca de 5 a 6 semanas, o acabamento de 3 a 4 semanas e a inspeção com documentação cerca de 1 semana. Novos padrões adicionam 2 a 3 semanas.
A precisão da máquina de cerca de 8 micrômetros é alcançável em um centro de mandrilamento ou de pórtico bem conservado, mas a tolerância da peça depende da contagem de configurações e do controle térmico. Tolerâncias de acabamento realistas para furos e ajustes de rolamentos em peças de várias toneladas ficam na faixa de 0,02 a 0,05 mm quando a peça permanece dentro de uma cadeia de referência.
Qualquer grau de níquel, cobalto ou duplex. Inconel 718 (UNS N07718), Haynes 188 (UNS R30188) e duplex inoxidável 2205 cortam de 15 a 50 por cento das velocidades do aço carbono e endurecem rapidamente. Solicite dados de corte e referência de trabalho anterior na mesma classe.
Pontos de espera, uma lista de instrumentos com status de calibração, critérios de aceitação por desenho, métodos e cobertura de END, rastreabilidade do material por número de bateria e o nome da pessoa que assina a liberação final.
 No. 16 Dayuanli Road, Yunting Street, Jiangyin City, Província de Jiangsu, China
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Fabricantes de processamento mecânico de grandes componentes personalizados